| Nome da marca: | LHTi |
| Número do modelo: | Flange cega |
| MOQ: | 5 a 10 peças |
| Preço: | negociável |
| Condições de Pagamento: | L/C,D/A,D/P,T/T,Western Union |
| Capacidade de abastecimento: | 5000 peças por mês |
Classificação de Flange de Titânio ASME Classe 600
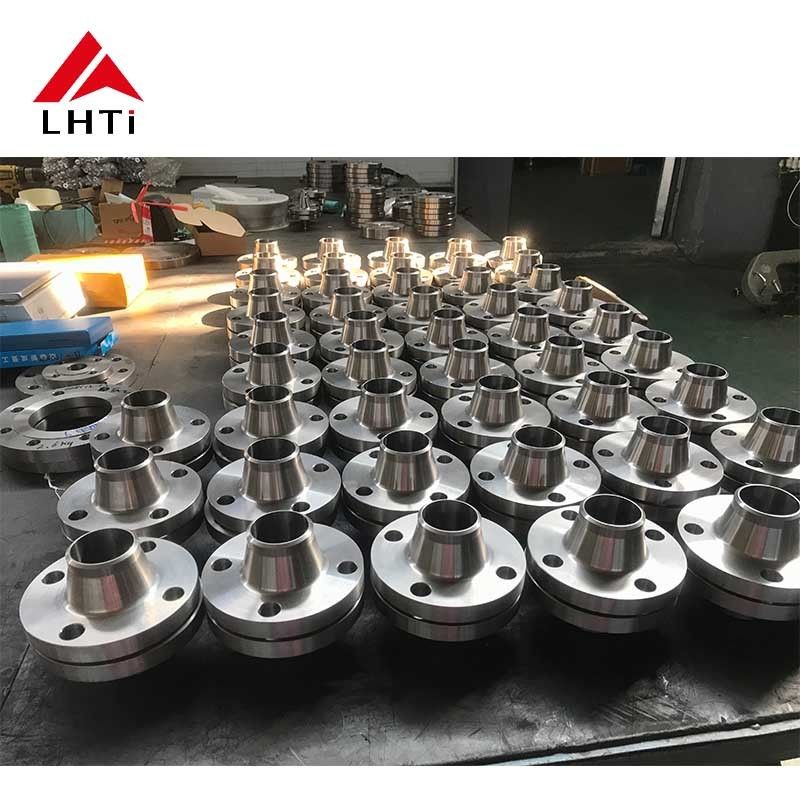
A Classe 600 é a espinha dorsal da tubulação de alta pressão, e um flange slip-on nessa classe é um componente diferente da versão Classe 150 que compartilha o mesmo nome. O diâmetro externo aumenta, o círculo de parafusos aumenta, os parafusos passam de quatro para oito ou mais, e a espessura do flange aproximadamente dobra. Adicione titânio à equação e a questão de design se torna resistência versus peso: o flange é forte o suficiente para suportar a classe, mas a junta ainda é feita por duas soldas de filete, e essas soldas, não a forja, decidem como o conjunto se comporta em serviço.
O que a Classe 600 Realmente Significa
O número é uma classe de pressão nominal, não uma pressão de trabalho. A ASME B16.5 fornece uma tabela de pressão e temperatura para cada grupo de materiais, e a pressão permitida cai à medida que a temperatura aumenta. Um flange Classe 600 que suporta cerca de 100 bar em ambiente suportará consideravelmente menos a 300 C, e a redução depende da liga, pois Gr2 e Gr5 têm tensões permitidas diferentes. Dimensionar uma linha apenas com o valor ambiente é o erro mais comum em trabalhos de titânio de alta pressão.
| Classe | Equivalente PN nominal | Serviço típico |
|---|---|---|
| Classe 150 | PN 20 | Água utilitária, transferência química de baixa pressão |
| Classe 300 | PN 50 | Processo geral, vapor de pressão moderada |
| Classe 600 | PN 100 | Processo de alta pressão, hidrogênio, gás rico, vapor de alta pressão |
| Classe 900 | PN 150 | Serviço severo, cabeça de poço e linhas de alta energia |
A Junta Slip-On na Classe 600
Um flange slip-on é fixado com uma solda de filete na parte externa do cubo e, onde o acesso permite, uma segunda solda de filete dentro do furo. As duas soldas compartilham a carga, e a espessura da garganta de cada uma é cerca de 0,7 vezes o comprimento da perna, então a perna deve ser dimensionada para metade do impulso de pressão mais a flexão que resulta da rotação do flange sob carga de parafuso. Na Classe 600, o flange é rígido o suficiente para que a segunda solda valha o acesso que custa, particularmente em tamanhos acima de NPS 4, onde o impulso de pressão é grande.
A alternativa é um flange de solda de soquete, que o mesmo padrão cobre e que alguns desenhos especificam para linhas de alta pressão de pequeno diâmetro. Ele localiza o tubo em um soquete com uma pequena folga de expansão, tornando-o rápido de instalar e auto-alinhável, mas a folga é uma fenda e a geometria é ruim para fadiga. Para uma linha que cicla em temperatura, o slip-on com suas duas soldas de filete ou um pescoço de solda é a melhor escolha.
Escolha da Liga Nesta Classe
| Liga | Resistência à tração | Resistência ao escoamento | Onde se encaixa |
|---|---|---|---|
| Gr2 | 345 MPa | 275 MPa | Maioria dos serviços químicos e de água do mar em temperatura moderada |
| Gr5 | 895 MPa | 828 MPa | Alta pressão, cubo mais fino, temperatura mais alta |
| Gr7 | 345 MPa | 275 MPa | Ácidos redutores e cloretos quentes |
| Gr12 | 440 MPa | 330 MPa | Ácidos redutores onde Gr7 não é necessário |
Na Classe 600, a diferença entre Gr2 e Gr5 aparece no cubo e na soldagem. Gr5 permite uma forja mais compacta e uma classificação mais alta em temperatura, mas é uma liga bifásica que requer um material de enchimento correspondente e um controle de entrada de calor mais rigoroso, e sua ductilidade é menor que Gr2. Onde o meio é corrosivo em vez de puramente de alta pressão, Gr2 permanece a escolha prática e a classe é atendida pela espessura em vez da resistência da liga.
Cargas e Faces de Parafusagem
Uma junta Classe 600 necessita de uma alta carga de assentamento da gaxeta, e os parafusos são dimensionados a partir dessa carga em vez da pressão. Face elevada com gaxeta espiral cobre a maioria dos serviços; junta anelar é usada onde a pressão ou a consequência justifica um anel metálico, e o canal deve ser cortado e inspecionado de acordo com o padrão, pois um canal danificado não pode ser recuperado por aperto. Parafusos de aço são comuns, e onde parafusos de titânio são usados, as roscas precisam de um composto anti-gripante à base de níquel para evitar gripagem.
O torque da chave não é transferível entre materiais. O mesmo parafuso com a mesma pré-carga necessita de um torque diferente em uma rosca de titânio do que em uma de aço, pois o atrito muda, e o flange tem um módulo menor que o aço, cerca de 110 GPa contra 207, então ele deflete mais sob a mesma carga de parafuso. Os valores de torque devem vir do fornecedor da gaxeta e do fornecedor do parafuso juntos, e ser registrados para a junta.
Limites de Temperatura na Prática
Os dados do produto para esses flanges citam de -196 a 600 C, o que descreve a faixa da família de materiais em vez de uma recomendação para cada liga. Gr2 mantém resistência útil até cerca de 300 C e Gr5 até cerca de 400 C, e acima dessas temperaturas, fluência e oxidação substituem a resistência à tração. Em temperaturas criogênicas, o titânio permanece dúctil, razão pela qual é usado para linhas de gás liquefeito, mas a parafusagem e a gaxeta devem ser qualificadas para a mesma temperatura.
Usinagem, Faces e Teste
A forja é usinada em um centro CNC, com o furo, a face elevada e os furos dos parafusos mantidos nas dimensões B16.5 para a classe e tamanho. O acabamento da face é controlado para 3,2 a 6,3 micrômetros Ra para uma gaxeta espiral, e a face é verificada quanto à perpendicularidade ao furo e à planicidade. Cada flange é testado hidraulicamente a 1,5 vezes a classificação onde a especificação o exige, e o teste é registrado contra o número de série.
Pedido de um Slip-On Classe 600
Cite o padrão, tipo e classe, depois o tamanho, o diâmetro do furo ou o diâmetro externo do tubo, a face, a liga e a base de pressão e temperatura: por exemplo, ASME B16.5 slip-on, NPS 4, Classe 600, face elevada, Gr2, projeto 80 bar a 200 C. Adicione o detalhe da solda, o teste, a marcação e o certificado. Se a linha for soldada no local, diga isso, pois a folga do furo e a preparação da solda podem ser ajustadas na fábrica muito mais barato do que em um rack de tubulação.
Imagens do Produto
![]()
![]()
![]()
![]()