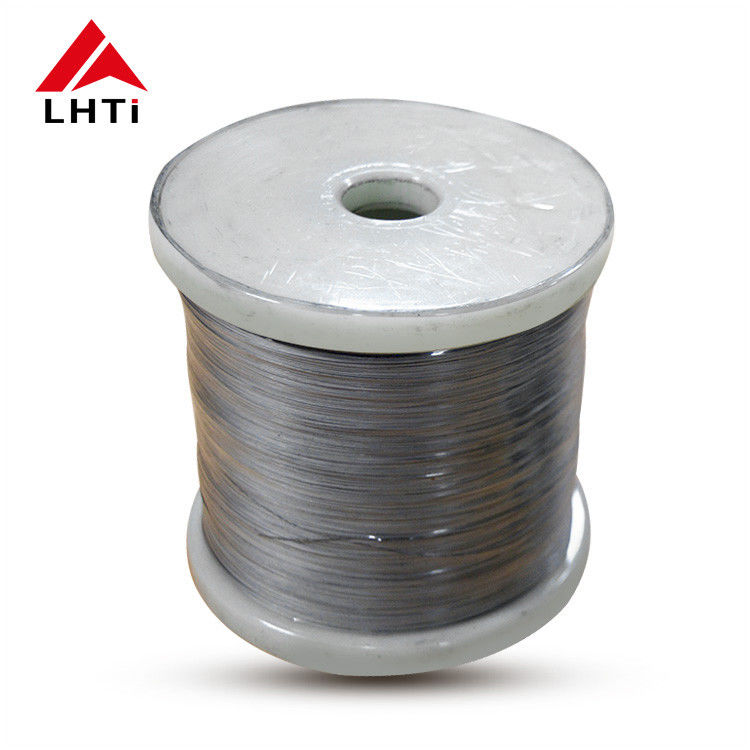
| Nome da marca: | LHTI |
| Número do modelo: | LH-12 |
| MOQ: | 10 kg |
| Condições de Pagamento: | L/C,D/P,T/T,Western Union,paypal etc. |
| Capacidade de abastecimento: | 50000 kg por mês |
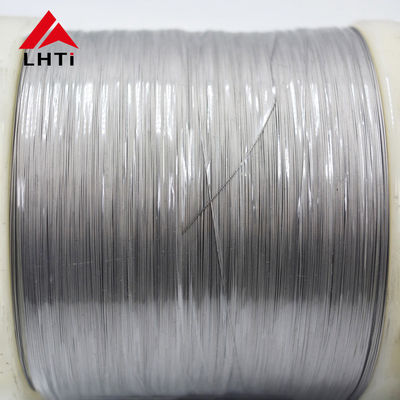
2.4 mm Fio TIG de Titânio: Ajuste, Alimentação e Acabamento
A maioria das células de soldagem de titânio se fixa em um diâmetro de enchimento e permanece com ele. Esta página é sobre o tamanho mais escolhido e sobre as três coisas que esse diâmetro controla: se o fio atinge a junta, se ele alimenta sem dobrar e como fica o cordão final.
Por que 2.4 mm se Torna o Tamanho Padrão
Com 2.4 mm, aproximadamente três trinta e dois avos de polegada, o fio é rígido o suficiente para ser empurrado em uma junta manualmente sem desviar, e fino o suficiente para que uma tocha manual possa derretê-lo na faixa de 90 a 130 A usada em titânio não ligado de 3 a 6 mm. Menor e o fio dobra antes de atingir uma raiz apertada; maior e a corrente necessária para derretê-lo começa a superaquecer seções finas. Esse equilíbrio é o motivo pelo qual as qualificações de procedimento são tão frequentemente escritas em torno deste tamanho.
| Junta e espessura | Faixa de corrente | Por que este diâmetro se encaixa | Quando mudar o tamanho |
|---|---|---|---|
| Chapa CP de 3 a 6 mm, junta de topo reta | 90 a 130 A | Preenche uma pequena folga em uma ou duas passadas | 1.6 mm abaixo de 2 mm de espessura |
| Raiz de tubo com purga de apoio | 80 a 110 A | Rígido o suficiente para atingir a raiz sem desviar | 3.2 mm para passes de enchimento de parede espessa |
| Reparo de peças fundidas ou forjadas | 100 a 140 A | Deposita metal rapidamente, para que a entrada de calor permaneça baixa | 1.2 mm para reparo cosmético |
| Tubo de parede fina de 1.5 a 2 mm | 45 a 70 A | Funciona apenas na extremidade inferior de sua faixa | 1.6 mm é mais fácil de controlar |
| Cabeça orbital em tubo | 60 a 90 A | Alimenta através de um liner de 2.4 mm sem dobrar | 0.8 mm para cabeças de câmara fechada |
As faixas de corrente acima são pontos de partida para trabalho de corrente contínua com eletrodo negativo e escudo de arrasto, não configurações para copiar sem um teste de procedimento. O titânio conduz calor mal em comparação com o aço, então a mesma amperagem que serve para uma placa de 4 mm superaquecerá uma de 2 mm; a tabela dá a direção da mudança em vez de uma receita.
As Duas Tabelas Abaixo Respondem a Perguntas Diferentes
A primeira tabela vai do metal base ao enchimento: Grau 1 para ERTi-1, Grau 2 para ERTi-2, Grau 4 para ERTi-4, Grau 5 para ERTi-5, Grau 7 para ERTi-7, com a resistência à tração e escoamento mínimas do enchimento depositado ao lado de cada um. A segunda tabela é a química AWS A5.16, com o número UNS e os limites de oxigênio, nitrogênio, hidrogênio, ferro, alumínio, vanádio e paládio para cada designação.
Nenhuma das tabelas é uma garantia de resistência da junta. Os valores de tração pertencem ao depósito de enchimento, e uma junta entre placas não ligadas não pode ser mais forte do que as placas, qualquer que seja o enchimento usado. É por isso que sub-dimensionar o enchimento é prática normal em titânio CP e super-dimensionar não é: um enchimento mais forte concentra a tensão na zona afetada pelo calor em vez de espalhá-la.
Comprimentos Retos ou um Carretel
Comprimentos cortados de um metro são para uma tocha na mão. Eles permitem que o soldador trabalhe em torno de uma flange sem arrastar um alimentador, e são fáceis de manter limpos porque cada comprimento é manuseado uma vez. Carretéis são adequados para cabeças orbitais e células robóticas, onde o fio é alimentado de um liner e nunca é tocado.
Um fio de 2.4 mm exige mais do liner do que um fio de 0.8 mm. Se o liner for dimensionado para um fio menor, a bobina raspa, a superfície se desgasta e as aparas chegam à poça como inclusões. Combine o liner e a pressão do rolo de acionamento com o diâmetro, e verifique o fio em busca de pontos achatados após uma longa puxada.
| O que declarar no pedido | Opções nesta página | Por que muda a solda | Como é verificado |
|---|---|---|---|
| Designação do enchimento | ERTi-1, ERTi-2, ERTi-4, ERTi-7 | Define a química da poça em relação ao grau base | Certificado e PMI na chegada |
| Diâmetro e tolerância | 2.4 mm, mais ou menos 0.05 mm | Controla a aderência de alimentação e a densidade de corrente | Micrômetro em três pontos |
| Comprimento ou carretel | Comprimentos cortados de 1 m, carretéis de 5 kg | Manuseio e se um alimentador é usado | Contagem de peças e peso bruto |
| Superfície | Decapado ou polido | Resíduo de trefilação é uma fonte de porosidade | Verificação visual e relatório de decapagem |
| Nível do certificado | EN 10204 3.1 | Rastreabilidade para trabalho sob pressão e médico | Número do lote corresponde ao lote |
Superfície e Manuseio
Decapado é a superfície de soldagem usual: o ácido remove o óxido e o resíduo de trefilação em uma etapa, e o fio é então embalado seco. Fio polido é mais brilhante e alimenta mais suavemente em um liner marginal, mas o polimento é uma operação mecânica e o diâmetro deve ser verificado depois. Fio preto ainda carrega o lubrificante da trefilação e é a escolha menos adequada para uma junta que será radiografada.
Limpe o fio com isopropanol antes de colocá-lo na tocha e use luvas limpas. Impressões digitais carregam cloretos e carbono, e no titânio ambos acabam como porosidade ou como uma camada alfa dura ao longo do cordão.
Notas de Pedido
Dê primeiro o grau do metal base, pois isso decide a designação do enchimento, depois o diâmetro e a tolerância que o acompanha, depois a forma, a superfície e o nível do relatório. Se o fio for para uma peça sob pressão, mencione também o código para o qual o procedimento está escrito, para que o certificado e o procedimento de soldagem falem sobre o mesmo material.
Imagens do Produto
![]()