| Nome da marca: | LHTI |
| Número do modelo: | LH-12 |
| MOQ: | 10 kg |
| Condições de Pagamento: | L/C,D/P,T/T,Western Union,paypal etc. |
| Capacidade de abastecimento: | 50000 kg por mês |
Seleção de Arame de Solda de Titânio ERTi-1 e ERTi-2
Arame de solda de titânio é comprado por diâmetro e vendido por carretel, mas é selecionado pelo metal base, e os dois sistemas de numeração no mercado tornam isso mais difícil do que o necessário. Esta página cobre os graus de enchimento não ligados ERTi-1 e ERTi-2, como o número ERTi se relaciona com o número Gr da chapa ou tubo a ser unido, como o diâmetro e a superfície afetam o arco, e quais partes do bloco de especificação abaixo são texto modelo em vez de fato.
Números ERTi e Números de Grau Não São a Mesma Coisa
ERTi é uma designação de metal de enchimento da AWS A5.16, que é adotada como ASME SFA 5.16. Gr é uma designação de material da ASTM B265 para chapa, B338 para tubo ou B348 para barra. ERTi-2 e Gr2 descrevem a mesma química de extremidades opostas da junta: um é o arame que entra na poça, o outro é o metal que já está lá. Um pedido de compra que solicita arame de grau 2 é ambíguo, porque o grau 2 é um produto forjado e o arame que o combina é ERTi-2.
A numeração se alinha de perto para os graus não ligados, e é aí que a confusão começa. ERTi-1, ERTi-2 e ERTi-4 mantêm as mesmas faixas de oxigênio que Gr1, Gr2 e Gr4, então um soldador que pede o mesmo número geralmente obtém um enchimento utilizável. Para os graus de liga e paládio, o alinhamento não é automático, e o número ERTi deve ser verificado em relação ao número UNS no certificado em vez de ser assumido.
Combinando o Enchimento com o Metal Base
A regra que governa a seleção de enchimento é que a solda não deve ser mais fraca ou menos resistente à corrosão do que as partes que une. Subdimensionar a resistência é normal e seguro; superdimensionar não é, porque uma solda mais forte em um metal pai mais macio concentra a tensão na linha de fusão. A tabela abaixo fornece os mínimos publicados para cada grau ERTi, juntamente com o metal base para o qual foi escrito.
| Grau do enchimento | Metal base para o qual foi escrito | UTS min ksi [MPa] | YS min ksi [MPa] | Onde é a escolha errada |
|---|---|---|---|---|
| ERTi-1 | Gr1 não ligado, UNS R50100 | 35 [240] | 20 [138] | Peças de pressão necessitando de maior resistência |
| ERTi-2 | Gr2 não ligado, UNS R50120 | 50 [345] | 40 [275] | Serviço em sal ou ácido redutor |
| ERTi-4 | Gr4 não ligado, UNS R50130 | 80 [550] | 70 [483] | Boa ductilidade é a prioridade |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Juntas dissimilares CP para CP |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Serviço em ácido nítrico ou oxidante |
Duas consequências práticas seguem. Primeiro, soldar chapa Gr2 com arame ERTi-1 resulta em uma junta abaixo da resistência do metal pai, o que é aceitável apenas onde as permissões de projeto vêm do enchimento mais fraco. Segundo, soldar Gr2 a Gr5 requer um enchimento que sirva para ambos, e isso normalmente é ERTi-5 em vez de ERTi-2, porque a diluição do lado da liga domina a poça.
Diâmetro, Forma e Carretel se Adaptam à Tocha, Não ao Desenho
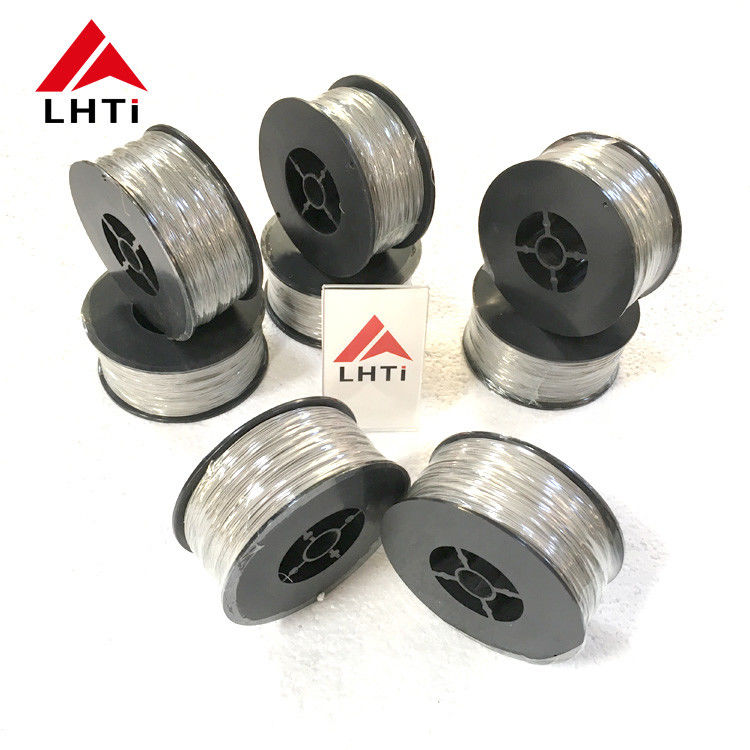
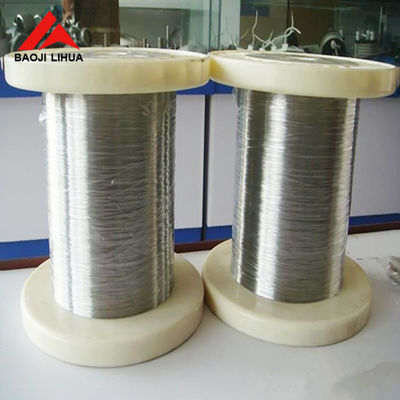
Esta página oferece de 0,8 a 5 mm em bobina, carretel e comprimentos retos de 1000 mm, com superfície decapada ou polida. O diâmetro é escolhido a partir da espessura da parede e da preparação da junta: um arame muito maior que a folga da raiz atravessa a folga em vez de preenchê-la, e um arame muito menor precisa de mais passes e coloca mais calor na peça. Para tubos de parede fina, a faixa útil é geralmente de 0,8 a 1,6 mm, e para chapas grossas de 2,4 a 3,2 mm.
A forma é uma questão de oficina que os compradores muitas vezes resolvem pelo preço. Um carretel deve corresponder ao cubo do alimentador e aos rolos de tração; uma bobina deve ser desenrolada sem introduzir uma curvatura que lute contra a tocha; comprimentos retos são para trabalho manual e para cabeças orbitais que não conseguem puxar de um carretel. Errar nisso não aparece no certificado, aparece como tempo de inatividade na célula.
Decapado ou Polido, e Por Que Nenhum Significa Limpo
A decapagem remove o óxido e a camada alfa deixada pela trefilação, e deixa uma superfície cinza fosca com uma quantidade controlada de absorção de hidrogênio. O polimento dá uma superfície brilhante que alimenta mais suavemente e é preferido onde o arame é visível ou onde o alimentador é sensível ao atrito superficial. Nenhum dos processos remove graxa de dedo, poeira ou contaminação do carretel, e o arame de titânio absorverá oxigênio e hidrogênio intersticiais de uma superfície suja mais rapidamente do que o arame de aço.
É por isso que o controle de lote é mais importante do que o acabamento superficial. Um carretel que ficou aberto em uma oficina úmida por um mês não é o mesmo enchimento de um de um saco selado, mesmo com o mesmo certificado. Peça o método de embalagem, o dessecante e o número do lote, e guarde o relatório com o carretel.
Lendo o Bloco de Especificação Nesta Página
O bloco acima descreve um produto internamente inconsistente, e os dados da tabela são a parte confiável. O título nomeia ASTM F136 e F1341 ao lado de TI-6AL-4V, mas F136 é a especificação do material de implante Ti-6Al-4V ELI forjado e F1341 cobre arame de titânio não ligado para implantes cirúrgicos; nenhum é uma especificação de enchimento de solda, que é AWS A5.16. A linha Nome do Produto solicita ERTi-1 e ERTi-2, a linha Grau lista apenas Grau 1 e Grau 2, e a linha Material diz titânio puro, então os atributos descrevem arame CP não ligado. A redação da liga no título pertence à linha ERTi-5 da tabela, não a este par de graus.
A tabela de química mais abaixo é a lista de composição AWS A5.16, com os números UNS R50100 para ERTi-1, R50120 para ERTi-2, R50130 para ERTi-4, R56400 para ERTi-5 e R52401 para ERTi-7. Esses números são o que devem aparecer no certificado de laminação. Um certificado citando um número UNS que não está nesta lista não é um certificado A5.16, independentemente do que o cabeçalho diga.
| O que pedir | Como escrever | Se for omitido | Quem verifica | Erro comum |
|---|---|---|---|---|
| Grau e padrão | ERTi-2 para AWS A5.16 | Laminação envia ERTi-1 | Certificado e etiqueta do carretel | Usando grau 2 como nome do enchimento |
| Diâmetro | 2,4 mm, classe de tolerância | Alimentação e queima mudam | Micrômetro, três pontos | Pedindo 3,2 mm para uma parede de 2 mm |
| Forma | Bobina, carretel ou reto de 1000 mm | Não cabe na tocha | Verificação do carretel e do comprimento | Tipo de carretel incompatível com o alimentador |
| Superfície | Decapado, ou polido e limpo | Porosidade e desvio do arco | Visual e rugosidade | Assumindo que polido significa limpo |
| Dados do lote | Química, UTS, umidade e embalagem | Sem rastreabilidade | Revisão do relatório na entrada de mercadorias | Um relatório para vários lotes |
Notas de Pedido
Escreva o grau do enchimento com o padrão, o diâmetro com sua tolerância, a forma com o tipo de carretel, a condição da superfície e os dados do lote exigidos no relatório. Declare também o metal base, para que o fornecedor possa sinalizar uma incompatibilidade antes que o arame seja trefilado. Para um trabalho médico ou aeroespacial, adicione o requisito de rastreabilidade ao pedido de compra em vez de assumir que um certificado com o nome de um grau é suficiente.
Imagens do Produto
![]()