| Nome da marca: | LHTI |
| Número do modelo: | LH001 |
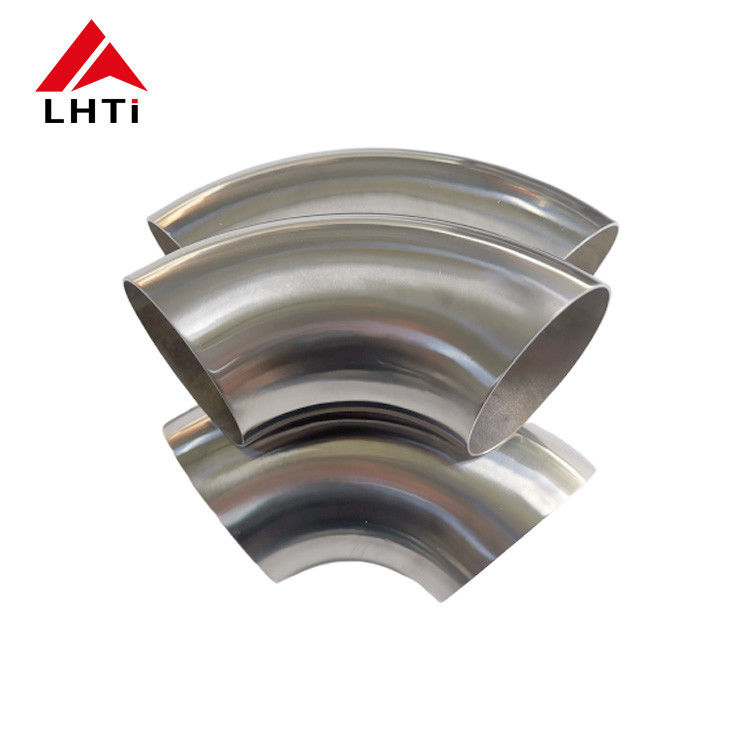
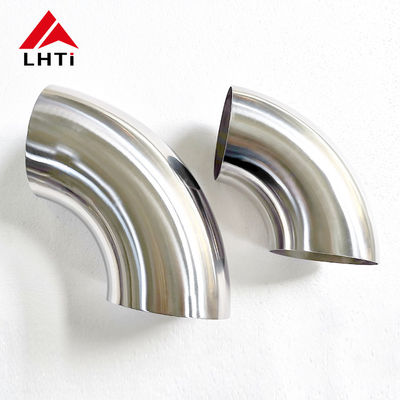
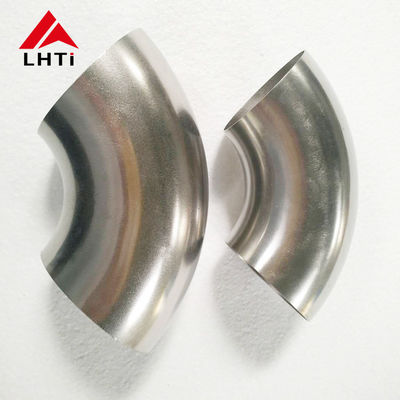
Cotovelo de Exaustão com Curva Mandril de Titânio Gr2 90 Graus
Uma curva mandril é a diferença entre um tubo que flui e um tubo que enruga. Quando um tubo de titânio de parede fina é puxado em torno de um molde sem suporte interno, o raio interno dobra e a seção fica oval, e em uma parede de exaustão de 1,5 mm esse dano é permanente. Uma curva mandril usa um mandril de esfera segmentado dentro do tubo, uma matriz de limpeza atrás do molde e uma matriz de pressão segurando o exterior, para que o metal flua em vez de colapsar. Essas curvas de 90 graus são feitas de tubo Gr2 em diâmetro externo de 1,5 a 2 polegadas, com parede de 1,2 mm a 3 mm, de acordo com as dimensões ASME B16.9 e ASTM B363.
O que o Mandril Realmente Faz
Três ferramentas compartilham o trabalho. O mandril suporta o interior da curva para que o tubo não achate. A matriz de limpeza impede que o material se acumule na frente da curva, que é o que produz a ruga no raio interno. A matriz de pressão controla a parede externa e, juntamente com o impulso, alimenta material na curva para que a parede externa não afine além do limite. Remova qualquer uma delas e o resultado é mensurável: a ovalidade aumenta, o afinamento da parede aumenta ou aparecem rugas.
| Item de geometria | Valor típico | O que acontece se estiver fora |
|---|---|---|
| Raio da linha central | 1D, 1,5D ou 2D do diâmetro externo | Raio mais apertado afina a parede externa mais rapidamente |
| Afinamento da parede externa | 10 a 12% no máximo no extradorso | Abaixo da parede mínima, a curva se torna o ponto fraco |
| Ovalidade na curva | 5% no máximo | Extremidades fora de forma não se encaixam no tubo reto |
| Altura da ruga no intradorso | 0,5% do diâmetro no máximo | Rugas prendem condensado e iniciam fadiga |
| Tolerância de ângulo | mais ou menos 0,5 grau | Furos de flange e suporte não se alinharão |
| Comprimento reto da tangente | Mínimo de 1,5D em cada extremidade | Não há comprimento suficiente para prender e soldar sem distorção |
Por que Gr2 é adequado para trabalho de exaustão
Gr2 tem uma densidade de 4,51 g/cm³ contra 7,85 para aço, então um sistema de exaustão de titânio pesa cerca de 40% menos que o de aço que substitui, e o peso fica alto e na traseira onde importa. Sua condutividade térmica é baixa, o que mantém os gases de escape quentes e ajuda na ignição do catalisador, e a parede pode ser mais fina porque o titânio não precisa de uma margem de corrosão contra condensado. O filme de óxido também assume as cores palha e azul que muitos clientes desejam em um exaustor visível, e essas cores podem ser controladas por gás de proteção e entrada de calor durante a soldagem.
Afinamento da Parede é o Número a Especificar
Em uma curva de 90 graus, a parede externa afina e a parede interna engrossa; o ponto mais fino fica a cerca de 45 graus ao redor da curva. Uma parede de 1,5 mm curvada a um raio de 1D pode perder de 10 a 12%, portanto, o desenho deve indicar se a parede nominal ou a parede mínima após a dobra é a figura de aceitação. Se o mínimo for crítico, comece com um tubo mais espesso ou abra o raio para 1,5D. A mesma regra se aplica às curvas de retorno de 180 graus, onde o efeito dobra.
Faixa e Preparação da Extremidade
As curvas são fornecidas com extremidades de corte reto, chanfradas ou de solda de soquete. Extremidades de corte reto são adequadas para soldagem orbital ou TIG de topo na próxima seção reta; extremidades chanfradas são usadas onde uma parede mais espessa necessita de uma folga de raiz. Cada curva é cortada no comprimento da tangente no desenho, pois uma curva cortada curta não pode ser recuperada no local.
| Item | Faixa fornecida |
|---|---|
| Ângulo da curva | 45, 90 e 180 graus |
| Diâmetro externo | 1,5 polegadas a 2 polegadas, outros tamanhos sob consulta |
| Espessura da parede | 1,2 mm a 3 mm |
| Raio da curva | 1D a 2D |
| Acabamento da extremidade | Corte reto, chanfrado ou perfilado para solda de soquete |
| Superfície | Decapado e polido, com remoção de tonalidade de calor |
| Padrão | Dimensões ASME B16.9, conexões ASTM B363 |
| Testes | Relatório dimensional, PMI, teste de terceiros sob consulta |
Montagem e Soldagem
Exaustão de titânio e tubulação de processo são soldadas sob argônio com o lado de trás purgado para menos de cerca de 50 ppm de oxigênio. Limpe as extremidades cortadas com uma ferramenta dedicada de aço inoxidável ou carboneto, nunca uma rebarbadora que tenha tocado aço carbono, e mantenha a folga da junta abaixo de 0,2 mm. Solde em dois pontos, verifique o ângulo contra o gabarito e, em seguida, complete a junta sem quebrar a purga. Uma tonalidade prateada ou palha é aceitável; uma tonalidade azul ou cinza significa que a proteção falhou e a junta deve ser cortada, pois uma solda contaminada rachará no primeiro ciclo térmico.
Inspeção, Embalagem e Pedido
Cada curva é verificada quanto a ângulo, raio da linha central, ovalidade e espessura da parede, e um relatório dimensional acompanha o envio. Identificação positiva de material e inspeção de terceiros estão disponíveis sob consulta. Especifique o diâmetro externo, parede, ângulo, raio da linha central, acabamento da extremidade e padrão no pedido, por exemplo, curva Gr2 de 2 polegadas OD x 2 mm de parede, 90 graus, 1,5D, extremidades retas, ASTM B363. As curvas são embaladas em caixas de compensado com as extremidades tampadas para que o interior permaneça limpo durante o transporte.